Workflow 1: Process Capability Analysis
Process capability analysis evaluates whether your process can consistently meet specification limits. This is essential for Six Sigma DMAIC projects, quality control, and manufacturing validation.
When to Use This Workflow
- ✅ Quality verification: Check if process meets customer specifications
- ✅ Process validation: Demonstrate capability for new products or processes
- ✅ Continuous improvement: Benchmark performance over time
- ✅ Supplier qualification: Assess supplier quality capability
Quick Start (8 Lines)
import daspi as dsp

# Load your data
df = dsp.load_dataset("drop_card")
spec_limits = dsp.SpecLimits(0, float(df.loc[0, "usl"]))

# Run analysis
chart = dsp.ProcessCapabilityAnalysisCharts(
    source=df,
    target="distance",
    spec_limits=spec_limits,
    hue="method"
).plot().stripes().label(info=True)

chart.show()
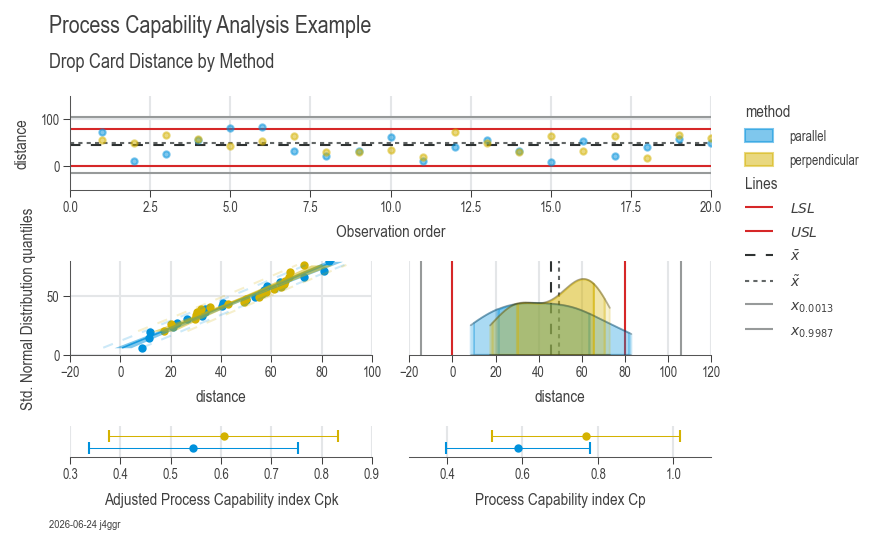 Example output: 5-panel capability analysis showing distribution, Cp/Cpk indices, Pp/Ppk indices, normal probability plot, and statistical summary
What You Get
The output includes 5 integrated panels:
- Run chart: Shows data over observation order (detect trends/shifts)
- Probability plot: Tests normality assumption (Q-Q plot)
- Distribution histogram: Visualizes process spread vs spec limits
- Cpk analysis: Short-term capability (accounts for centering)
- Cp analysis: Long-term capability (assumes perfect centering)
Automatic interpretation includes: - Cp, Cpk, Pp, Ppk values with confidence intervals - Sigma level (Z-score) - Process performance assessment - Timestamp and analysis metadata
Understanding the Metrics
Cp (Process Capability)
- Measures potential capability assuming perfect centering
- Formula:
Cp = (USL - LSL) / (6σ) - Target: ≥ 1.33 (manufacturing), ≥ 1.67 (critical processes)
Cpk (Adjusted Process Capability)
- Measures actual capability considering process centering
- Formula:
Cpk = min(Cpu, Cpl)where: Cpu = (USL - μ) / (3σ)Cpl = (μ - LSL) / (3σ)- Target: ≥ 1.33 (manufacturing), ≥ 1.67 (critical processes)
Pp / Ppk (Process Performance)
- Long-term capability indices using overall standard deviation
- Similar interpretation as Cp/Cpk
- Used for overall process assessment
Sigma Level
- Six Sigma metric: higher is better
- 3-sigma: 99.73% within limits (2,700 DPMO)
- 6-sigma: 99.9997% within limits (3.4 DPMO)
Real-World Example: Manufacturing Validation
import daspi as dsp

# Load measurement data
df = dsp.load_dataset("drop_card")

# Define specification limits (from customer requirements)
spec_limits = dsp.SpecLimits(lower=0, upper=50)  # in cm

# Compare two manufacturing methods
chart = dsp.ProcessCapabilityAnalysisCharts(
    source=df,
    target="distance",
    spec_limits=spec_limits,
    hue="method",  # Compare methods side-by-side
    strategy='norm',  # Assume normal distribution
    agreement=6  # 6-sigma spread
).plot().stripes(
    mean=True,
    median=True,
    control_limits=True
).label(
    fig_title="Drop Card Manufacturing Capability",
    sub_title="Comparison of parallel vs perpendicular methods",
    target_label="Drop Distance (cm)",
    info=True
)

chart.save("capability_analysis.png")

# Extract capability metrics
processes = chart.processes()
for method, estimator in processes.items():
    desc = estimator.describe()
    print(f"\n{method}:")
    print(f"  Cp:  {desc.loc['cp'].iloc[0]:.3f}")
    print(f"  Cpk: {desc.loc['cpk'].iloc[0]:.3f}")
    print(f"  Sigma Level: {desc.loc['sigma_level'].iloc[0]:.2f}")
Advanced Options
Custom Distribution Strategy
# Auto-fit best distribution
chart = dsp.ProcessCapabilityAnalysisCharts(
    source=df,
    target="measurement",
    spec_limits=spec_limits,
    strategy='fit',  # Fit best distribution
    possible_dists=('norm', 'lognorm', 'weibull_min')
).plot().stripes().label(info=True)
One-Sided Specifications
# Only upper spec limit (e.g., defect rate, contamination)
spec_limits = dsp.SpecLimits(upper=100)

# Only lower spec limit (e.g., strength, yield)
spec_limits = dsp.SpecLimits(lower=500)
Subgroup Analysis
# Analyze by production shift, operator, or machine
chart = dsp.ProcessCapabilityAnalysisCharts(
    source=df,
    target="dimension",
    spec_limits=spec_limits,
    hue="shift",  # Compare day/night shifts
).plot().stripes().label(info=True)
Interpretation Guidelines
Cpk ≥ 1.67 (Excellent)
✅ Process is highly capable
✅ Very low defect rate expected
✅ Suitable for critical characteristics
1.33 ≤ Cpk < 1.67 (Acceptable)
✅ Process is capable
⚠️ Monitor regularly for shifts
⚠️ Consider improvement for critical features
1.00 ≤ Cpk < 1.33 (Marginal)
⚠️ Process barely meets requirements
⚠️ High defect risk with any process shift
👉 Improvement strongly recommended
Cpk < 1.00 (Inadequate)
❌ Process cannot meet specifications
❌ High defect rate expected
👉 Immediate improvement required
Common Issues & Solutions
Issue: Non-normal distribution
Solution: Use strategy='fit' to find best-fit distribution, or apply transformation.
Issue: Cpk << Cp
Cause: Process is not centered between spec limits
Solution: Adjust process target/mean
Issue: Cpk declining over time
Cause: Process drift, tool wear, or increased variation
Solution: Implement SPC monitoring (Workflow 3)
Next Steps
- Workflow 2: Root Cause Analysis — Identify factors affecting capability
- Workflow 3: SPC Charts — Monitor capability over time
- Related: Gage R&R — Ensure measurement system is adequate